繊維強化複合材料製防弾ヘルメットに関する最近の研究進捗状況
導入
国際紛争の激化と、グローバルなテロリズムや過激主義の複雑な展開に伴い、戦争の脅威はますます深刻化し、防弾ヘルメットなどの軍需物資の総合的な性能に対する要求が高まっている。兵士の身体のわずか12%を占める頭部と頸部にもかかわらず、戦場での戦闘による死亡の半数は頭部損傷によるものである。外傷性脳損傷(TBI)は兵士の死亡や障害の一般的な原因であり、現代の軍事紛争における特徴的な負傷となっている。データによると、戦場における高速の飛翔体や破片は致命傷の約80%を引き起こし、そのうち45%は頭部に発生する。戦場ではあらゆる方向から飛来する可能性のある高速の飛翔体や破片に対し、防弾ヘルメットは飛翔体や破片の衝撃運動エネルギーを効果的に吸収または軽減し、脳内で飛翔体によって発生するエネルギー波による脳の神経ネットワークや血管への実質的な損傷を軽減することで、戦闘員の死亡率を低下させることができる。研究によると、防弾ヘルメットを着用した戦闘員は死亡率を約20%削減できることが示されている。したがって、ますます複雑化する戦場環境に対応し、兵士の命を守るためには、より優れた防護性能、軽量性、そして快適な装着感を備えた防弾ヘルメットの開発が喫緊の課題となっている。
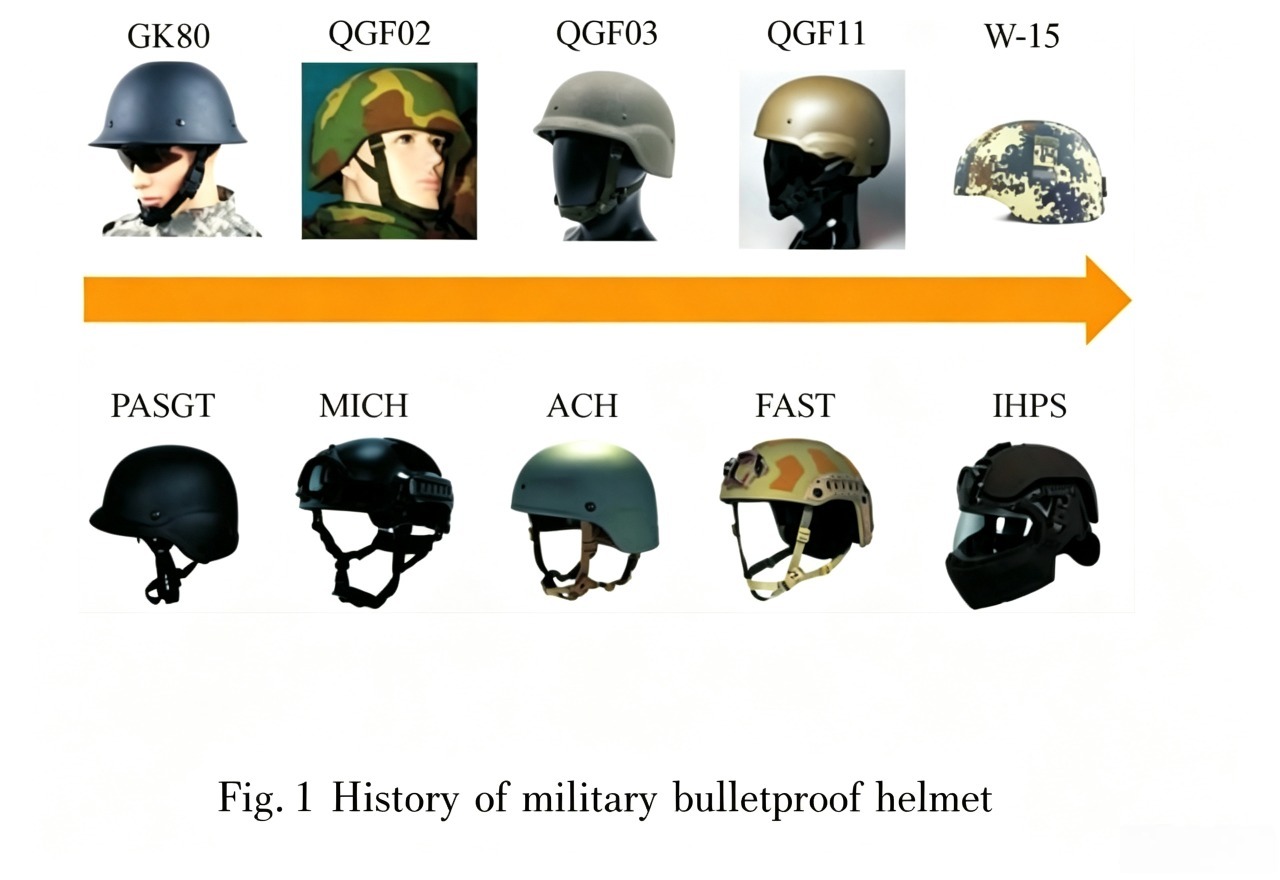
世界初の近代的な防弾ヘルメットは、第一次世界大戦時のM1915鋼製ヘルメットでした。これを基に、米軍はM1917ヘルメットを製造し、第二次世界大戦中には米軍専用の鋼製ヘルメットであるM1鋼製ヘルメットを開発しました。これは、現代の鋼製ヘルメットの中で最も長く使用されているものです。その後、高性能繊維とその複合材料の開発に伴い、鋼製ヘルメットは徐々に主流から姿を消しました。例えば、PASGTヘルメットは、その高い快適性と高い保護性能から、米軍で広く使用されるようになりました。我が国も1993年に新しい複合材料防弾ヘルメットであるQGF02アラミドヘルメットの開発に成功しました。21世紀に入ってからは、各国が相次いで軽量で高い保護性能と高度に統合された防弾ヘルメットを開発しており、米軍のIHPS戦闘ヘルメット、中国のW-15ヘルメット、英国のVIRTUSヘルメットなどが挙げられます。図1は、中国とアメリカの軍用防弾ヘルメットの歴史的な写真を示しています。 1段目は中国製のヘルメット、2段目はアメリカ製のヘルメットを示している。
世界中で軍事紛争が続き、都市部や野戦環境がますます複雑化する中、高性能な防護性能、インテリジェントな機能、快適性と適応性、迅速な生産、カスタマイズ性を備えた、将来の戦争の要求を満たす防弾ヘルメットの開発は、兵士の安全確保、軍事戦闘能力の向上、多様な戦闘ニーズへの対応に不可欠です。材料科学の継続的な発展により、防弾ヘルメットは現在、軽量性、高い防護性能、快適性を同時に実現する繊維強化複合材料を主成分としています。このように機能的に統合された防弾ヘルメットは、個々の兵士の情報に基づく戦闘能力を大幅に向上させることができます。本稿では、防弾ヘルメットに使用される高性能繊維強化複合材料と、採用されている防弾繊維構造を紹介し、防弾ヘルメットの成形技術を体系的にまとめ、将来の繊維強化複合防弾ヘルメットの設計と製造のための参考資料を提供します。
1. 防弾ヘルメット用繊維強化複合材料
1.1 カーボンファイバー
前世紀、複合防弾ヘルメットは主にアラミド繊維複合材で作られていた。今世紀に入り、超高分子量ポリエチレン(UHMWPE)繊維が徐々にアラミド繊維に取って代わり、防弾保護分野の主流材料となっている。
炭素繊維極めて高い剛性と強度を持つため、アラミド繊維やUHMWPE繊維とハイブリッド化されることが多く、防弾分野で大きな可能性を秘めている。近年では、PBO繊維やPIPD繊維などの新しい高性能繊維が登場している。
持っているまた、防弾分野においても広く注目を集めている。高性能繊維強化複合材料の基本的な機械的特性を表1に示す。
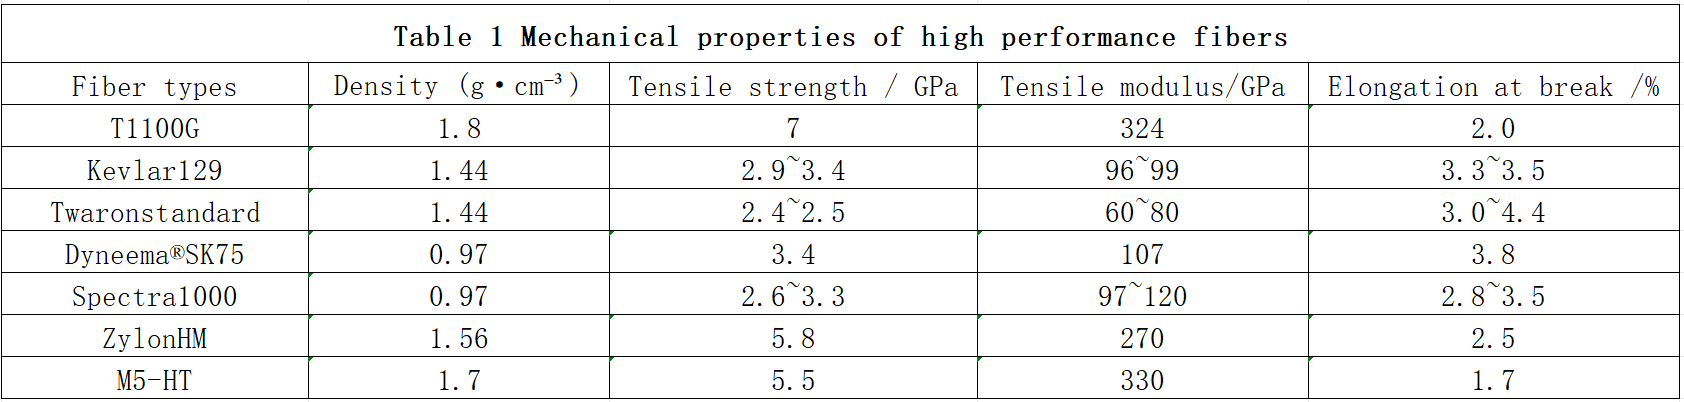
炭素繊維は1950年代から1960年代にかけて開発されました。高弾性率、高引張強度、高温安定性、高耐食性といった特性から、長年にわたり注目を集め、航空宇宙や軍事分野で広く利用されています。炭素繊維とは、有機繊維を固相炭化して製造される、炭素含有量約95%の高性能繊維を指します。現在、世界中で市販されている炭素繊維は、主にポリアクリロニトリル(PAC)繊維から作られています。炭素繊維は極めて高い剛性と強度を持つため、他の高性能繊維とハイブリッド化して防弾複合材料を作ることがよくあります。例えば、南洋理工大学とDSM社は、UHMWPE繊維と炭素繊維を積層し、積層順序を変更して防弾複合板の底面自由速度(BFS)を低減することで、防弾性能を大幅に向上させました。炭素繊維複合材料は高い引張弾性率と引張強度を有していますが、破断伸度が低いためエネルギー吸収効率が制限され、防弾用途への応用が制限されています。
1.2 アラミド繊維
アラミド繊維人工的に合成されたポリアミド繊維には、ポリ(p-フェニレンテレフタルアミド) (PPTA)、ポリ(m-フェニレンイソフタルアミド) (PMIA)、ヘテロ原子を含む複素環式芳香族ポリアミド繊維、およびオルトアラミド完全芳香族ポリアミド繊維が含まれます。現在、世界で主に生産されているアラミド繊維は
パラアラミド(PPTA)および
メタアラミド(PMIA)。中でも、デュポン社のケブラー繊維と帝人のトワロン繊維は防弾用途で広く使用されている。1980年代に開発されたPASGT防弾ヘルメットはケブラー29繊維複合材料で作られており、後に有名になったACH戦闘ヘルメットはケブラー129繊維複合材料で作られている。アラミド繊維は比強度、弾性率、エネルギー吸収率が高く、防弾用途で広く使用されている。アラミド繊維は用途が広い一方で、紫外線による分解や吸湿による加水分解を受けやすいため、その開発は制限されている。強い紫外線や湿度の高い環境では寿命が著しく短くなり、防護性能が低下する。
1.3 UHMWPE繊維
UHMWPE繊維低密度、優れた耐衝撃性、卓越した強度重量比、高い減衰性能、耐腐食性などの特殊な特性により、UHMWPEは様々な分野で広く使用されています。現在、国際的に最もよく知られているUHMWPE繊維は、DSM社製のDyneemaとHoneywell社製のSpectraです。繊維強化複合材料が高強度の衝撃を受けると、ほとんどの衝撃波は繊維方向に平行に伝播するため、高剛性のUHMWPE繊維は高エネルギーチャネルとして機能し、構造全体に衝撃エネルギーを分散させることができます。この特性により、従来の拳銃弾や低速の破片を効果的に遮断することができ、ソフトボディアーマーなどの用途で広く使用されています。さらに、UHMWPE繊維は炭素繊維やアラミド繊維に比べて密度が著しく低いため、防弾ヘルメットの軽量化に有利です。また、UHMWPE繊維の高い靭性、耐紫外線性、耐腐食性により、工業システムにおいて最高の性能を発揮する防弾繊維材料となっています。しかしながら、UHMWPE繊維の分子間力は比較的弱く、加工温度が130℃を超えるとクリープ現象が発生する。融点(約150℃)ではクリープ速度が急激に上昇し、耐用年数が著しく低下する。さらに、UHMWPE繊維の表面は化学的に不活性であるため、樹脂との界面結合強度が低く、UHMWPE繊維複合材料の製造および応用を阻害する。
1.4 その他の高性能繊維
ポリ(p-フェニレンベンゾビスオキサゾール)繊維は、当初、米国空軍材料研究所によって耐熱性材料として開発され、後に日本の東洋紡株式会社によってザイロンという名称で商品化された。
PBO繊維高強度、高弾性率、耐熱性、難燃性を備えており、総合的な性能はすべての「有機繊維」の中で最高です。2003年に米国はPBO繊維を使用したヘルメットの試作品を製造しましたが、重量はわずか0.8kgで、同じ保護レベルのアラミド製ヘルメットより約0.55kg軽くなりました。PBO繊維の引張弾性率は約270GPaで、パラアラミド繊維の約3倍です。しかし、PBO繊維は耐光性が極めて低く、表面が緻密で滑らかなため、複合材マトリックスとの界面接着力が弱くなります。湿度の高い高温環境では性能が著しく低下するため、防弾ヘルメットへの応用が制限されます。
PIPD繊維は、M5繊維としても知られるPBO分子鎖を基に開発された新規液晶芳香族複素環式ポリマー繊維です。PIPD繊維は当初、オランダのAkzo Nobel社によって開発され、現在主流の製造方法はドライジェット湿式紡糸です。主な原料はTAPとDHTAです。PIPD繊維の弾性率は150 GPa、引張強度は2.5 GPaです。PIPDは、剛性の高い棒状構造と強い分子間水素結合を持つ高性能繊維であり、PBO繊維と比較して著しく高い圧縮強度を示します。しかし、PIPD繊維の表面不活性性により、繊維と樹脂との相互作用が低下し、複合材料全体の性能が低下します。さらに、衝撃荷重下での脆性も防弾性能に影響を与えます。
2. 防弾布の構造
防弾布とは、一般的に、繊維の引張破壊、布の変形、繊維と衝突する飛翔体との摩擦によって衝撃運動エネルギーを吸収し、高速衝撃による着用者の負傷を効果的に軽減または防止する高性能繊維を指します。防弾布の防弾性能は、主に布の構造と糸の特性に依存します。製造工程に基づいて、不織布は一般的に、一方向(UD)不織布、二次元織布、三次元織布に分類できます。
2.1 一方向性不織布
UDファブリックは、1988年にアライドシグナル社によって初めて導入されました。UDファブリックは、繊維を平行に配置し、0/90°または0/90°/±45°の方向に積層し、熱可塑性樹脂で接着することによって形成されます。単層のUDファブリックは、2Dおよび3D織物よりも優れた防弾限界とエネルギー吸収能力を持ち、より高い柔軟性と品質を提供します。UDファブリックの利点は、交差やカールがないため、衝突時に反射波が広い範囲に伝播し、伝達速度が速くなり、より多くの繊維が弾丸の貫通に関与することです。UHMWPE繊維複合材は、より優れた防護性能とエネルギー吸収効率を実現するためにUDファブリック構造を採用することが多く、厚さの異なるUDファブリックの損傷モードも異なります。たとえば、一方向性UHMWPE複合材積層板の貫通の破壊メカニズムは、せん断破壊と穴の摩擦(弾丸とサンプルの間)です。厚手の超高分子量ポリエチレン複合積層板における穿孔の場合、主な破壊メカニズムは、複合材の層間剥離、繊維の張力、および膨張である。
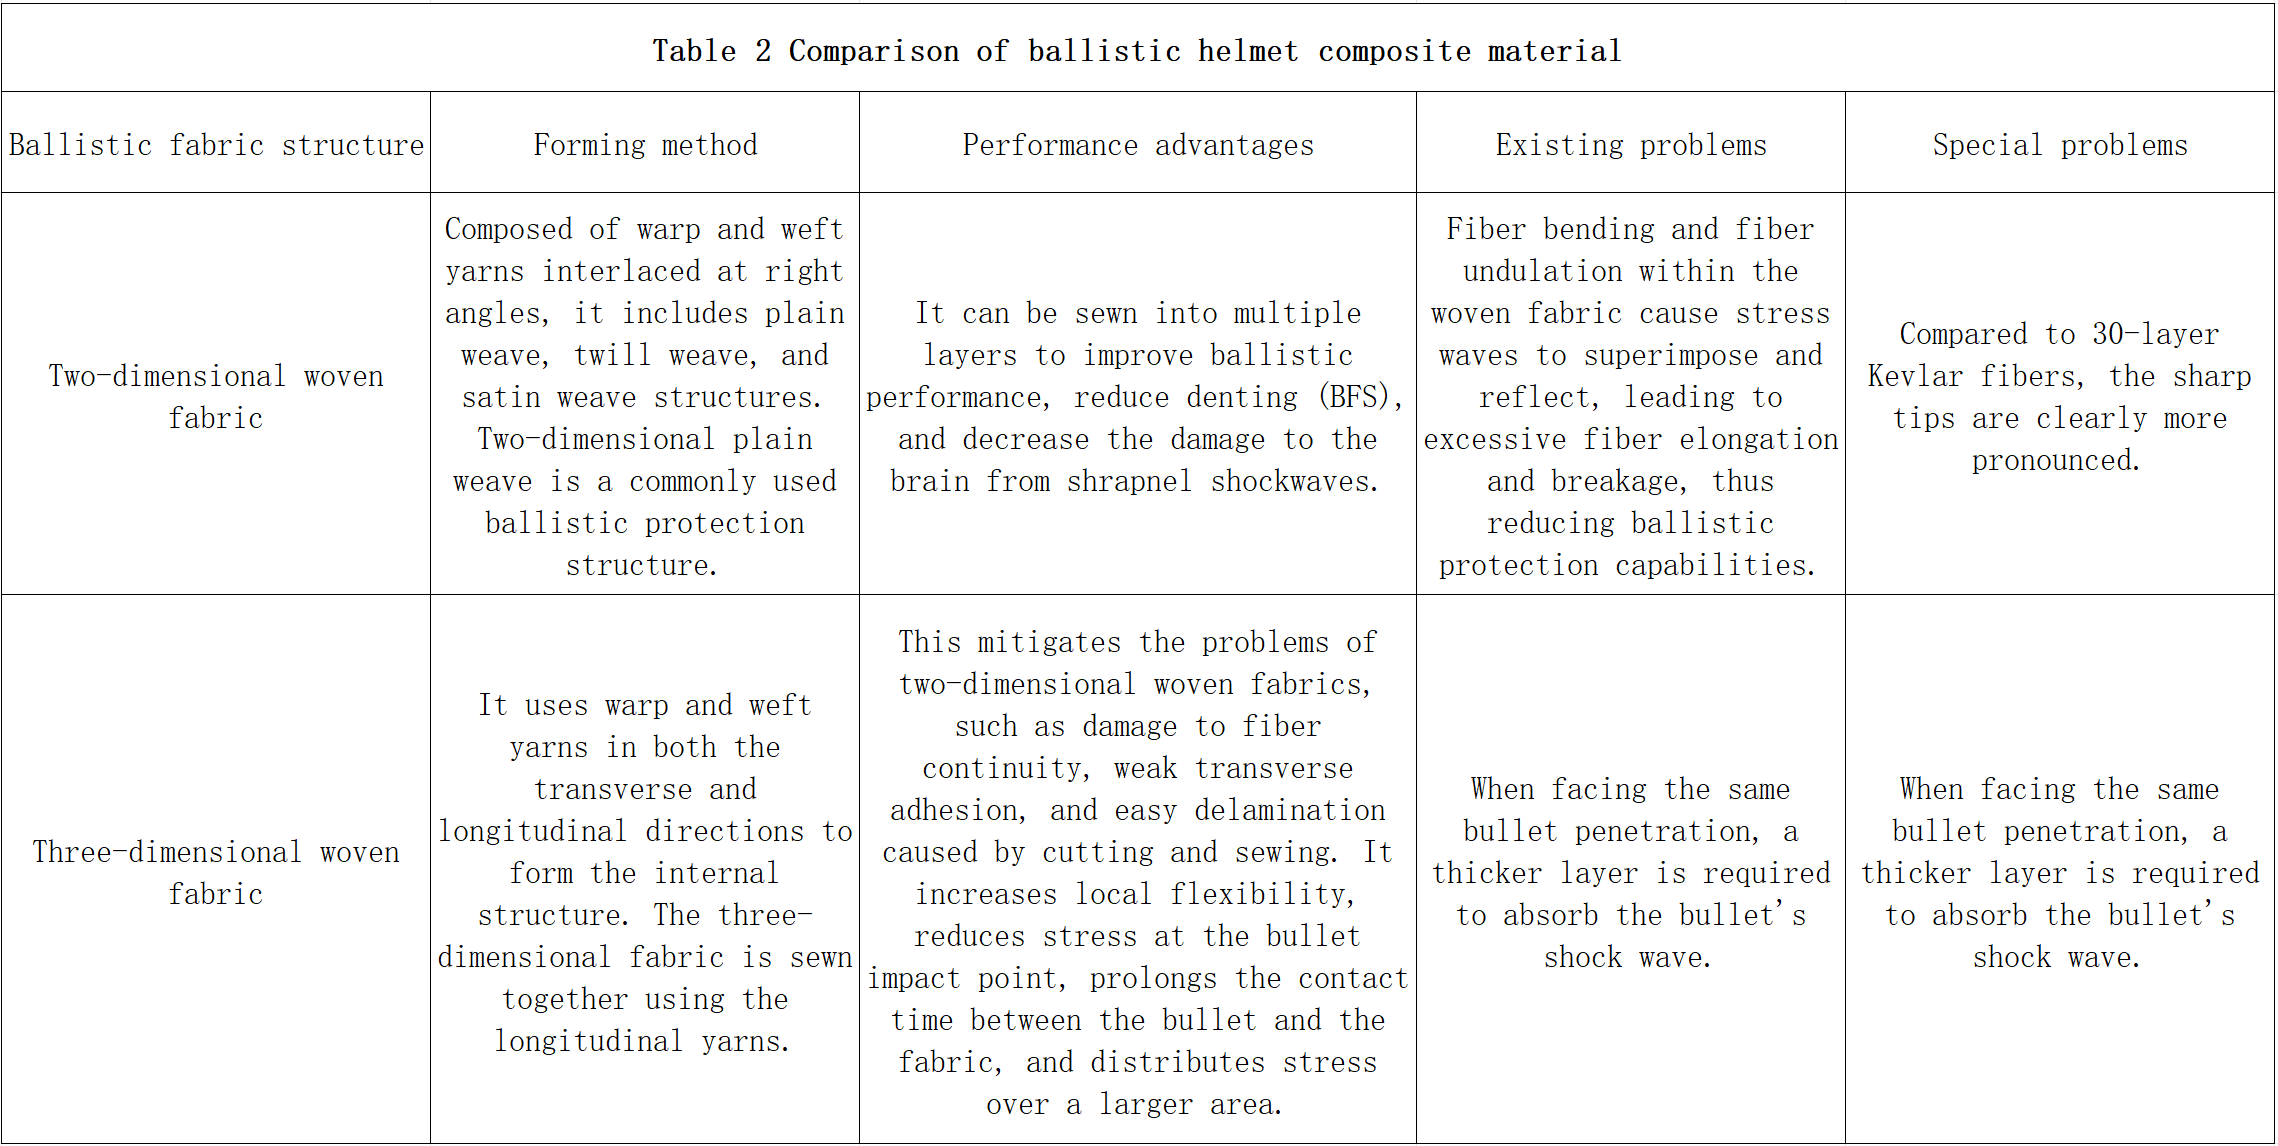
弾道繊維構造の比較で示されているように、一方向不織布は、0/90 または 0/90/±45° の方向に繊維を平行に配置し、熱可塑性樹脂でラミネートされています。その性能上の利点には、優れた柔軟性、軽量性、交差点やカールがないこと、および高速な波動伝播が含まれます。より多くの繊維が弾丸の貫通に関与します。この構造は、保護とエネルギー吸収効率を向上させるために、UHMWPE 繊維複合材で一般的に使用されています。問題は、破壊モードが厚さによって異なることです。一方向 UHMWPE 複合材ラミネートの貫通は、主にせん断破壊と穴の摩擦によるものです。厚い UHMWPE 複合材ラミネートの貫通は、主に複合材の剥離、繊維の張力、および膨張によるものです。
2.2 二次元織物
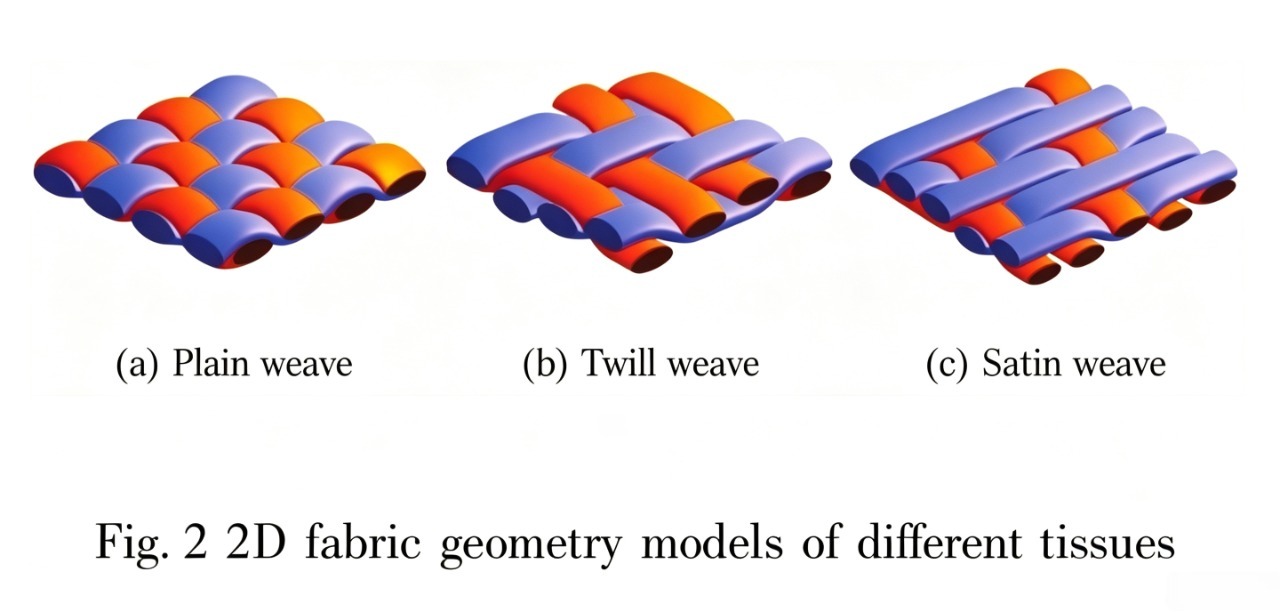
二次元織物は、経糸と緯糸が直角に交差して構成されています。図に示すように、主に平織り、綾織り、朱子織りの構造があります。最も一般的に使用されている防弾構造は、二次元平織りです。二次元織物は、防弾性能を向上させ、へこみ度(BFS)を低減し、弾丸の衝撃波が人間の脳に与える損傷を軽減するために、複数の層に縫い合わせることができます。しかし、二次元織物では、繊維の曲げや織物内の繊維の変動により、応力波が重なり合って反射し、繊維の過剰な伸長や破断を引き起こし、繊維の防弾能力を低下させる可能性があります。
図2に示すように、2次元織物の幾何学的モデルは織り方によって異なります。表2に示すように、2次元織物は、平織り、綾織り、朱子織りなどの構造で、直角に交差した経糸と緯糸で構成されています。2次元平織りは、一般的に使用される防弾構造です。その性能上の利点には、複数層に縫い合わせることができること、防弾性能の向上、弾痕(BFS)の低減、発射体の衝撃波による脳への損傷の最小化などがあります。問題点としては、織物表面内の繊維の曲がりや波打ちがあり、応力波が重なり合って反射し、繊維の過剰な伸長と破断を引き起こし、防弾性能が低下することが挙げられます。特に問題となるのは、30層のケブラー繊維と比較して、先端が明らかに鋭利であることです。
2.3 立体織物
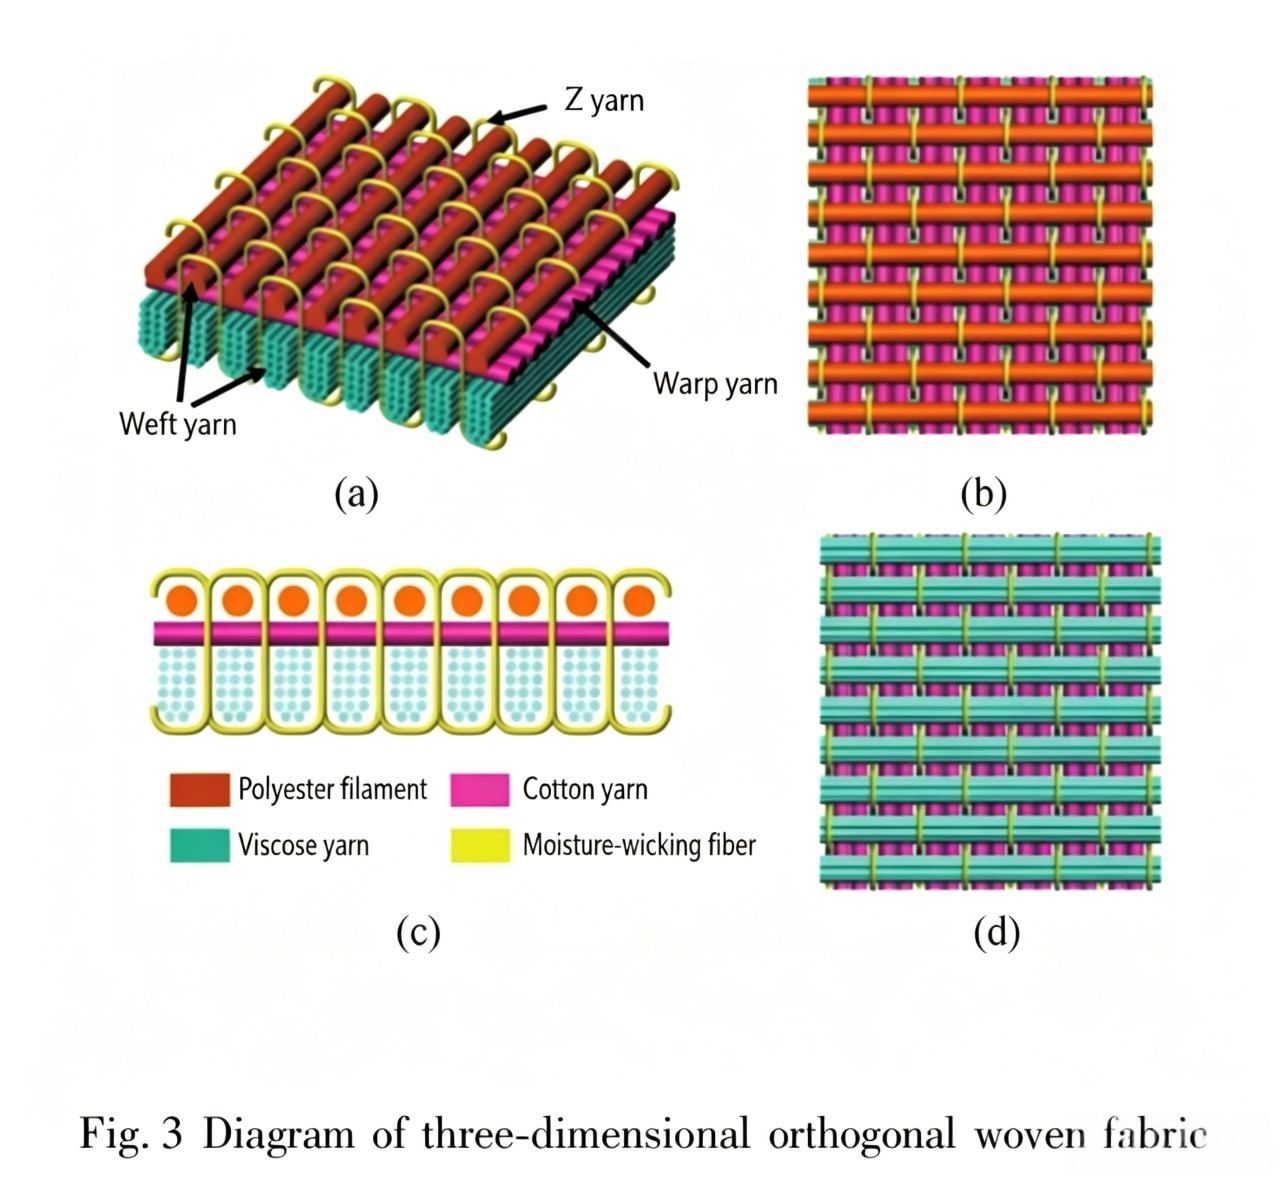
二次元織物で作られた防弾ヘルメットの場合、切断や縫製によって繊維の連続性が損なわれ、ヘルメットの弾道性能が低下することがよくあります。さらに、二次元織物は横方向の接着力が弱いことが多く、剥離しやすいです。横方向と縦方向の経糸と緯糸の両方を使用して三次元の一体型生地を作成する三次元織物は、二次元織物に関連する問題を大幅に軽減します。図 3 は、三次元直交織物のモデル構造の概略図を示しています。三次元織物は縦方向の糸の縫製によって互いに接続され、局所的な柔軟性を効果的に高め、弾丸の着弾点の応力を軽減し、弾丸と生地の接触時間を長くし、弾丸の着弾点周辺のより広い領域に応力を分散します。Justyna Pinkos らは、30 層のケブラー繊維で作られた二次元織物と三次元織物の弾丸貫通抵抗を比較しました。彼らの研究によると、同じ弾丸の貫通力に直面した場合、三次元織物は衝撃波を吸収するためにより多くの層を必要とすることがわかった。しかし、三次元織物には明確な鋭利な先端部がなかったのに対し、二次元織物にははるかに明確な鋭利な先端部があった。
上記の図2に示すように、この3次元織物は、横方向と縦方向の経糸と緯糸を使用して一体空間を形成し、縦方向の糸を使用して3次元織物を縫い合わせます。その性能上の利点としては、2次元織物における切断と縫製に伴う繊維連続性の途絶、弱い横方向接着、容易な剥離の問題を軽減し、局所的な柔軟性を高め、弾丸の着弾点における応力を軽減し、弾丸と織物との接触時間を延長し、応力をより広い領域に分散させることが挙げられます。問題は、同じ弾丸貫通に直面した場合、弾丸の衝撃波を吸収するために、より厚い層数が必要になることです。具体的な問題は、30層のケブラー繊維と比較して、明確な鋭利な点がないことです。
3. 防弾ヘルメット用複合材料成形技術
防弾ヘルメットは主に外殻、ライニング、サスペンションシステムで構成されています。外殻の変形と破壊によって、飛翔体や高速破片の衝撃エネルギーを主に吸収します。そのため、ヘルメットシェルの製造工程は、その保護性能に重要な役割を果たします。従来の成形方法では、まず高性能繊維を整然と並べ、次に熱可塑性樹脂または熱硬化性樹脂を用いて繊維プリプレグを準備します。切断・積層された繊維複合材料は、加熱された金属プレスで高圧圧縮成形されます。ヘルメット製造においては、材料の均一な分布と滑らかなシェル表面を確保し、異なる層間の隙間を最小限に抑え、飛翔体貫通時の応力集中を低減することが不可欠です。現在の防弾ヘルメットシェル製造では、ハンドレイアップ成形、樹脂トランスファー成形(RTM)、熱成形、ネットサイズ成形などの複合材料成形技術が用いられています。
3.1 ハンドレイアップ成形プロセス
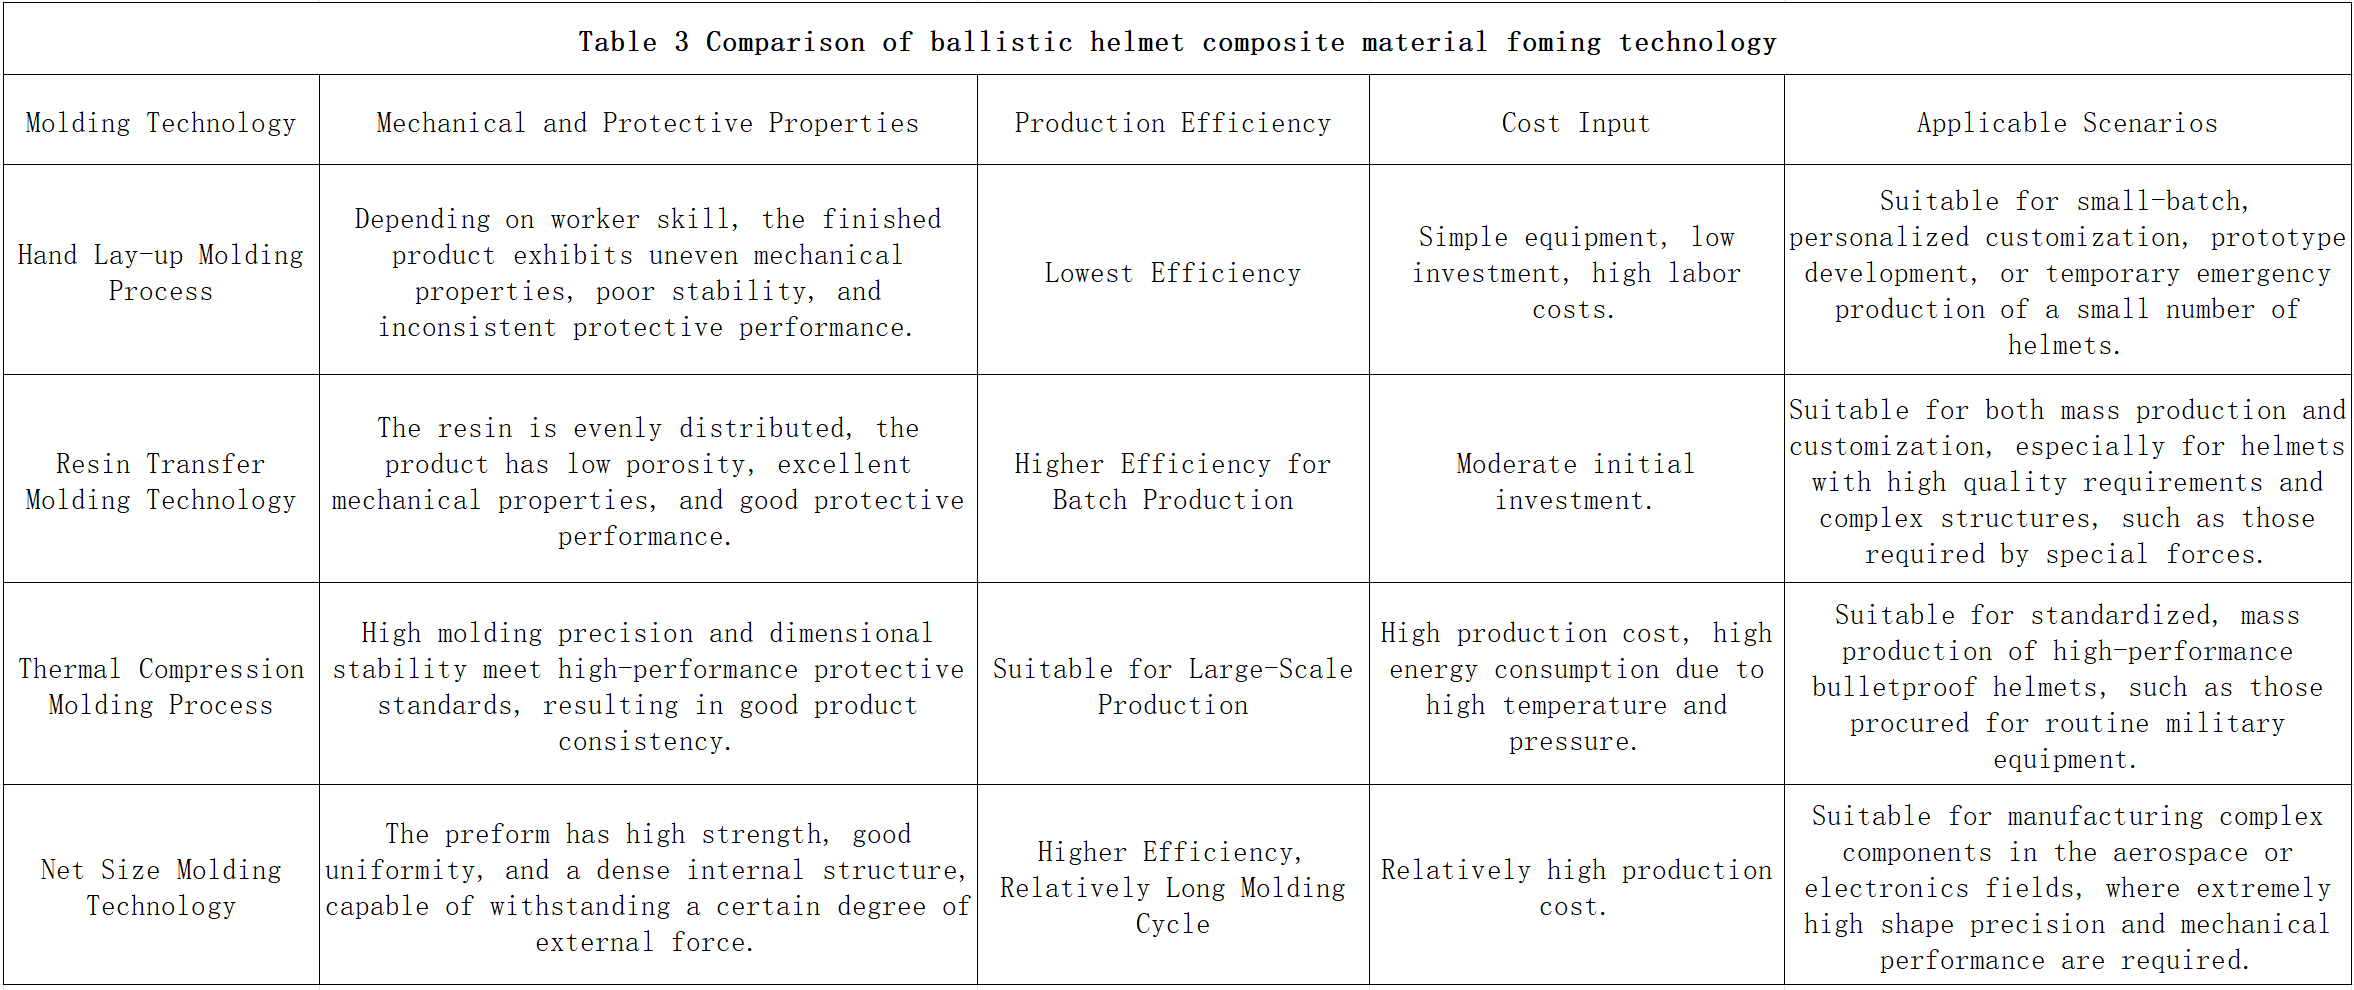
ハンドレイアップ成形(コンタクト成形とも呼ばれる)は、複合材料製防弾ヘルメットの製造において最も古くから用いられている成形技術です。ハンドレイアップ成形は主に手作業で行われ、機械の使用は限られています。作業者には高度な技術力が求められ、製品の構造特性に関する知識、繊維強化材の切断と配置、金型表面処理に関する専門知識が必要です。ハンドレイアップ成形は、低コストでメンテナンスが容易な金型を使用でき、製品のサイズや形状に制限されないため、設計要件に応じてさまざまな部品を柔軟に変更でき、室温で成形できるという利点がありますが、一般的には小規模製品の生産にしか適していません。完成品は、機械的特性が不均一であったり、安定性が低かったり、保護性能が一定しなかったりすることがよくあります。
表3は防弾ヘルメットの複合材料成形技術の比較を示している。手作業による積層成形は作業員の技能に大きく依存するため、完成品の機械的特性が不均一で、安定性が低く、保護性能が不安定になる。効率は最も低く、必要な設備はシンプルで投資額も少ないが、人件費が高いため、少量生産、カスタマイズ生産、試作品開発、または少量のヘルメットの一時的な緊急生産に適している。
3.2 樹脂トランスファー成形(RTM)
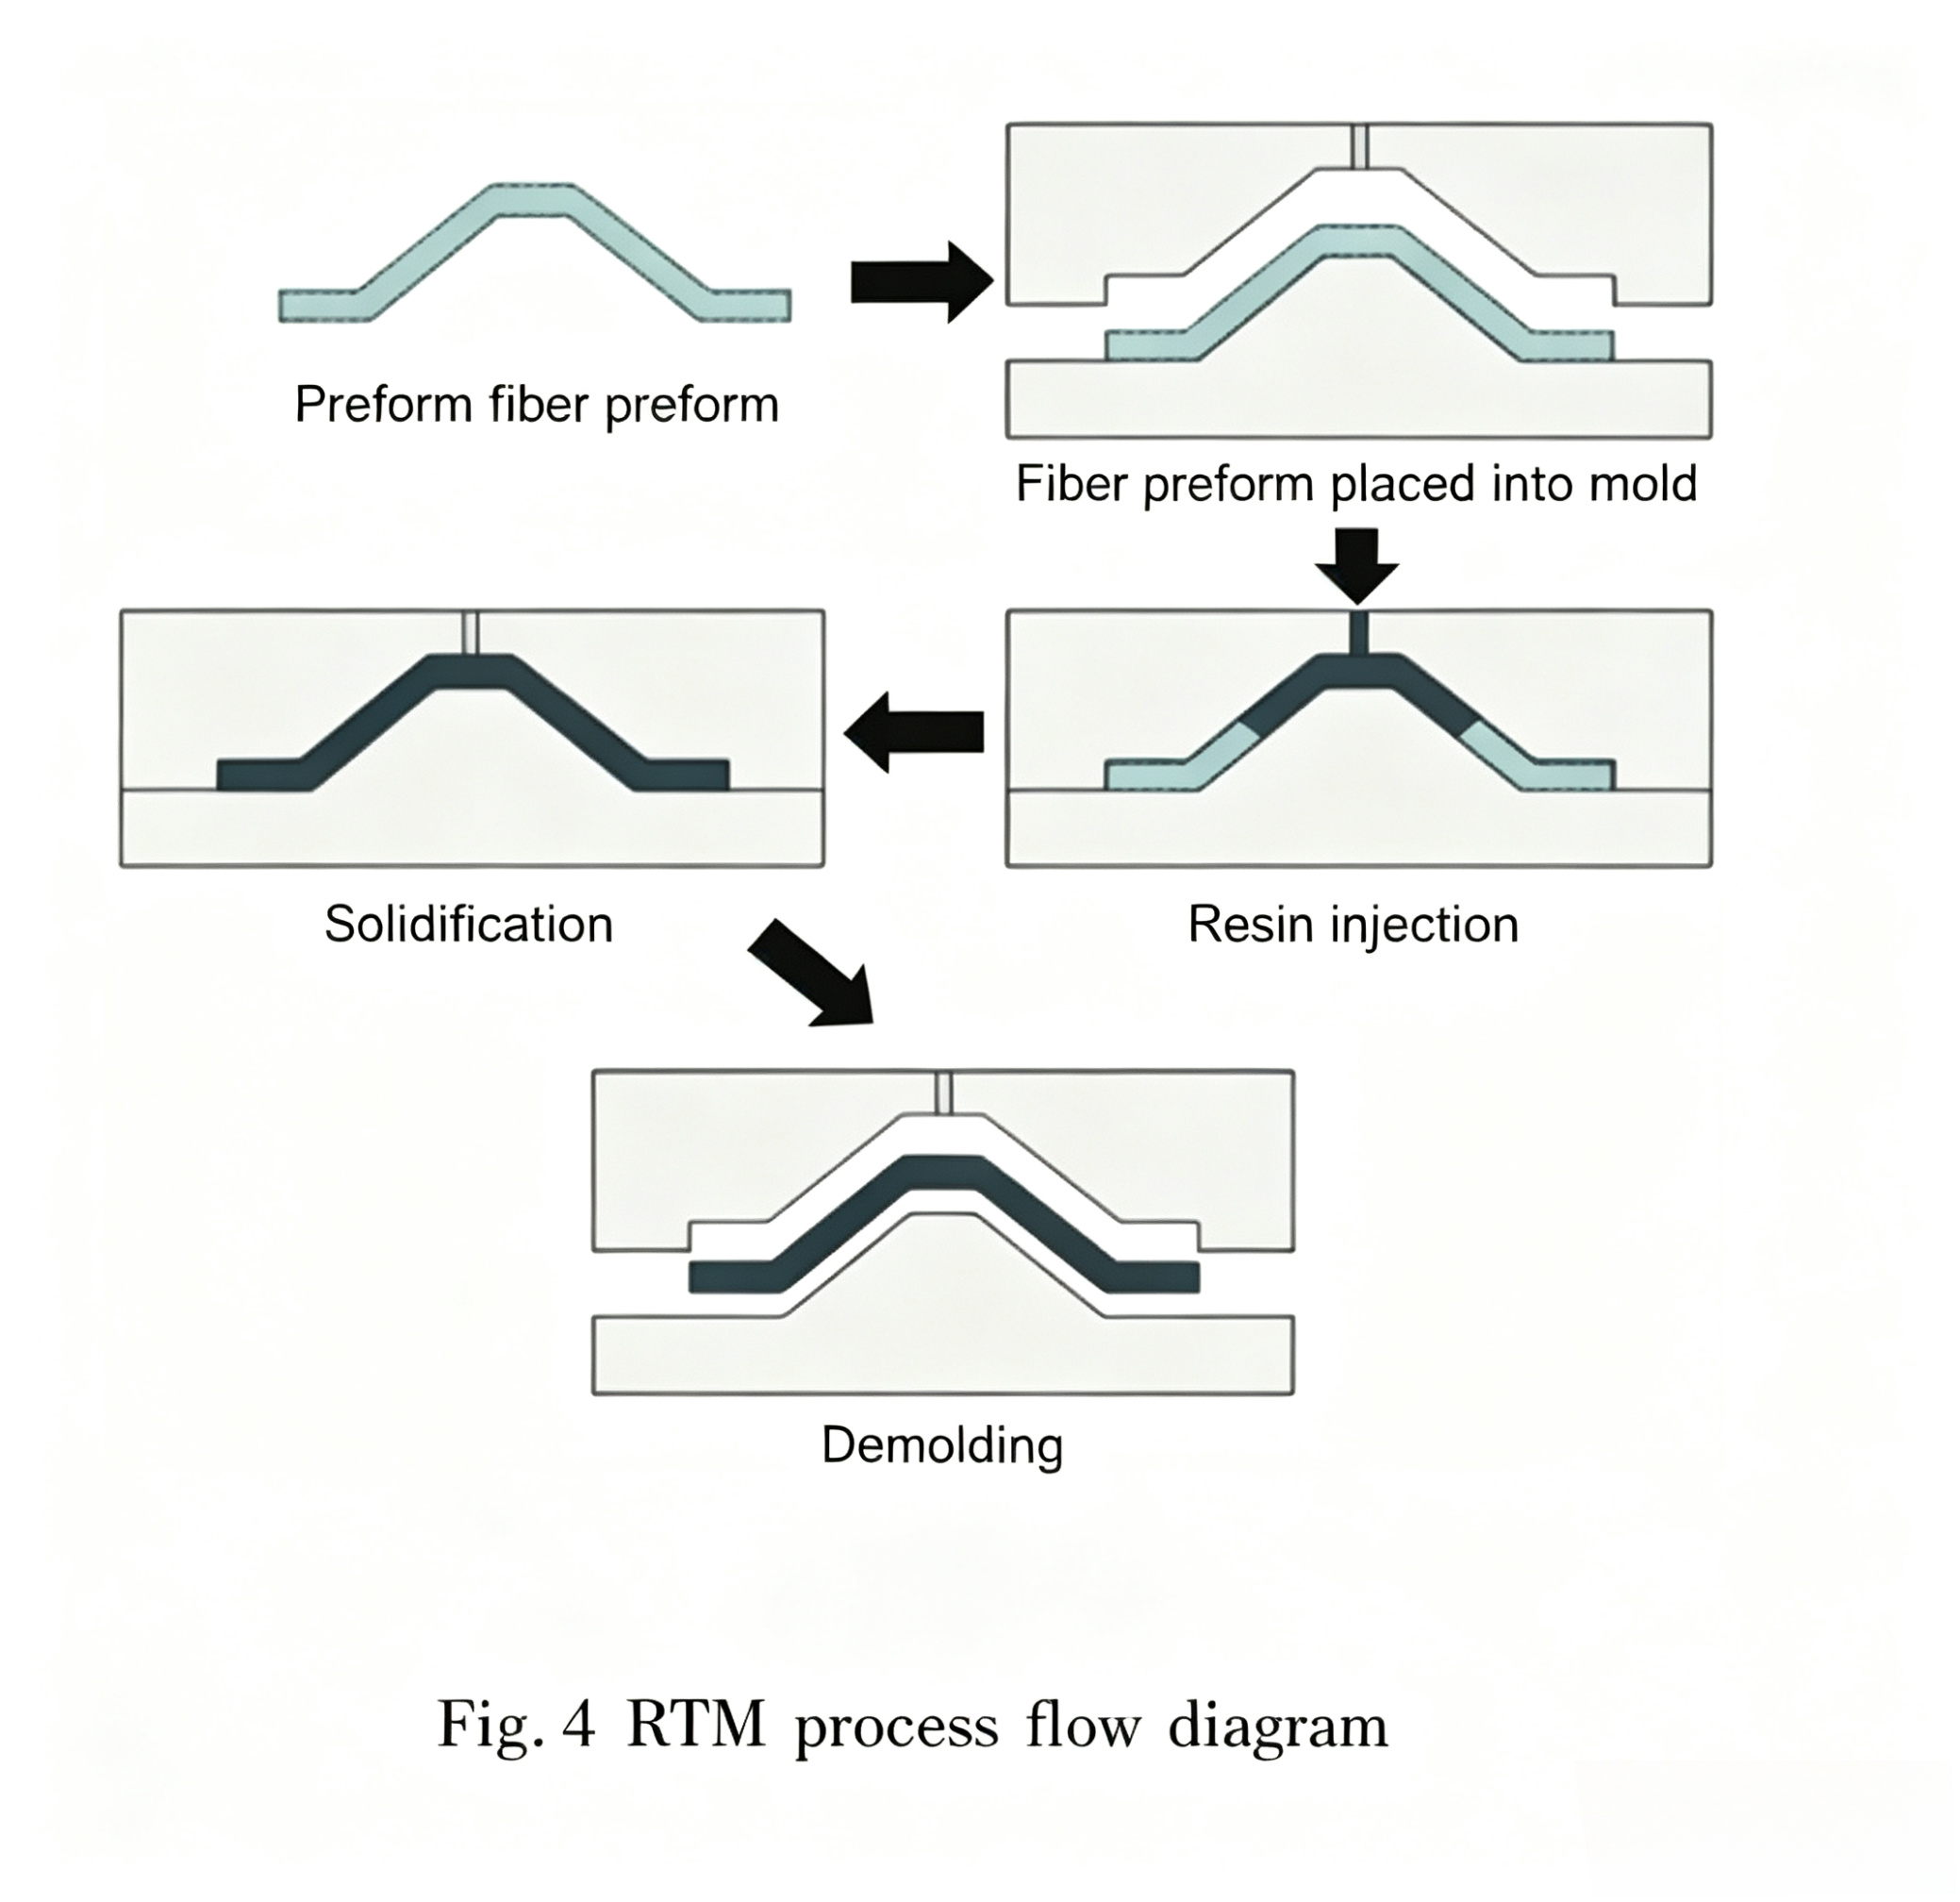
RTM(樹脂トランスファー成形)は、ポリエステル樹脂やエポキシ樹脂などの低粘度樹脂を密閉された金型に注入し、高性能繊維やその他の強化材を完全に均一に含浸させた後、硬化させる複合材料成形技術です。従来の手作業による積層成形と比較して、RTM技術は、耐衝撃性が高く、材料全体の機械的特性がより均一で、コストが低く、繰り返し生産が容易で、寸法精度が高く、表面がより滑らかで平坦な材料を製造できます。しかし、複雑な構造で大量の複合材料を製造する場合、RTM成形では、樹脂の流れが不均一であったり、繊維の含浸が不十分であったり、成形時間が長すぎたりするなどの問題が発生することが多く、その結果、複合材料製品の機械的特性、強度、精度に期待される値との乖離が生じます。プロセスフロー図を図4に示します。
図3に示すように、樹脂トランスファー成形技術を用いて製造された製品は、樹脂の均一な分布、低気孔率、優れた機械的特性、および良好な保護性能を備えています。これらの製品は、高い効率と適度な初期投資で大量生産が可能であり、特殊部隊用ヘルメットなど、高い品質要求と複雑な構造を持つヘルメットのカスタマイズと大量生産のバランスを取ることができます。
3.3 熱成形プロセス
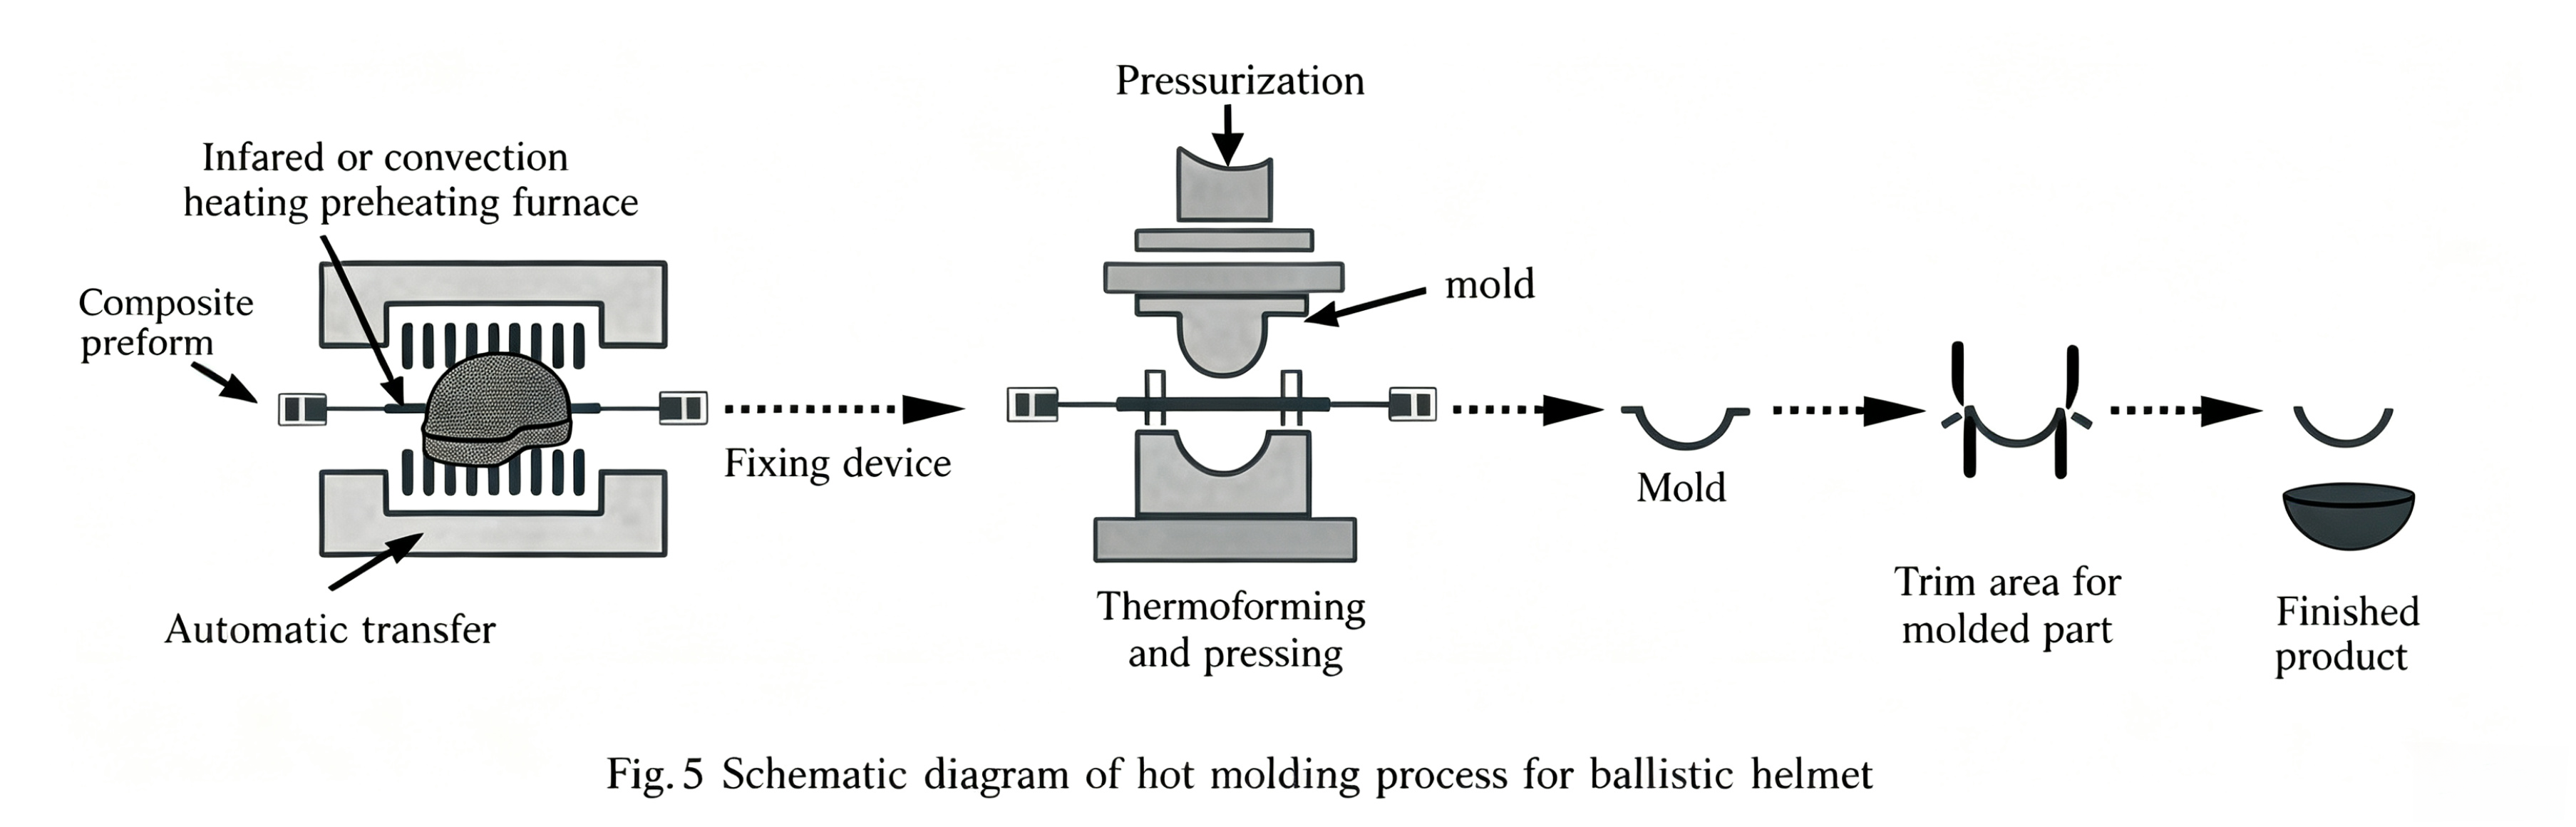
ホットモールディングは、複合材料の成形プロセスとしてよく用いられます。防弾ヘルメットの成形品質に影響を与える主な要因は、成形温度、成形時間、成形圧力です。まず、高性能繊維を熱硬化性樹脂または熱可塑性樹脂と混合してプリプレグを準備します。次に、金型を予熱し、一定温度に保ちます。プリプレグを金型に入れ、端部を押して金型を閉じます。金型の温度を成形温度まで上昇させ、圧力を加え、保温後、金型を冷却して分離します。最後に、完成品を取り出して修理します。ホットモールディング中は、成形条件を注意深く監視する必要があります。例えば、UHMWPE複合ヘルメットの硬化温度は通常130℃を超えません。防弾ヘルメットのホットモールディングプロセスのフローチャートを図5に示します。
上記の表3に示すように、熱成形プロセスを用いて製造された製品は、高い成形精度と寸法安定性を示し、高性能保護基準を満たしています。また、製品の一貫性も良好で、大量生産に適しています。しかし、製造コストが高く、高温高圧のためエネルギー消費量も大きいという欠点があります。そのため、従来の軍事装備の調達において、高性能防弾ヘルメットなどの標準化された大量生産に適しています。
3.4 ネット寸法成形技術
ネットサイズ成形技術(ゲル射出成形技術とも呼ばれる)は、セラミックス、金属マトリックス複合材料などの分野で広く用いられている先進的な成形方法です。その原理は、有機モノマー、架橋剤、その他の添加剤をセラミック粉末または金属粉末と均一に混合してスラリーを形成することです。金型に射出された後、開始剤がモノマー重合反応を引き起こし、スラリーがその場でゲル化して固化します。この技術は、複雑な形状と高い寸法精度を持つブランクの製造を可能にするという大きな利点があります。ブランクは均一性と強度に優れ、後工程を効果的に削減できます。例えば、航空機エンジン用の高温セラミック部品の製造では、複雑な内部構造を精密に成形できます。しかし、原材料の純度とプロセスパラメータの制御に非常に厳しい要件があり、一部の有機添加剤は高価であるため、大規模な適用はある程度制限されています。しかし、継続的な技術最適化と改良により、ゲル射出成形技術はハイエンド製造において大きな応用可能性を秘めています。ネットサイズ成形技術の概略図を図6に示します。
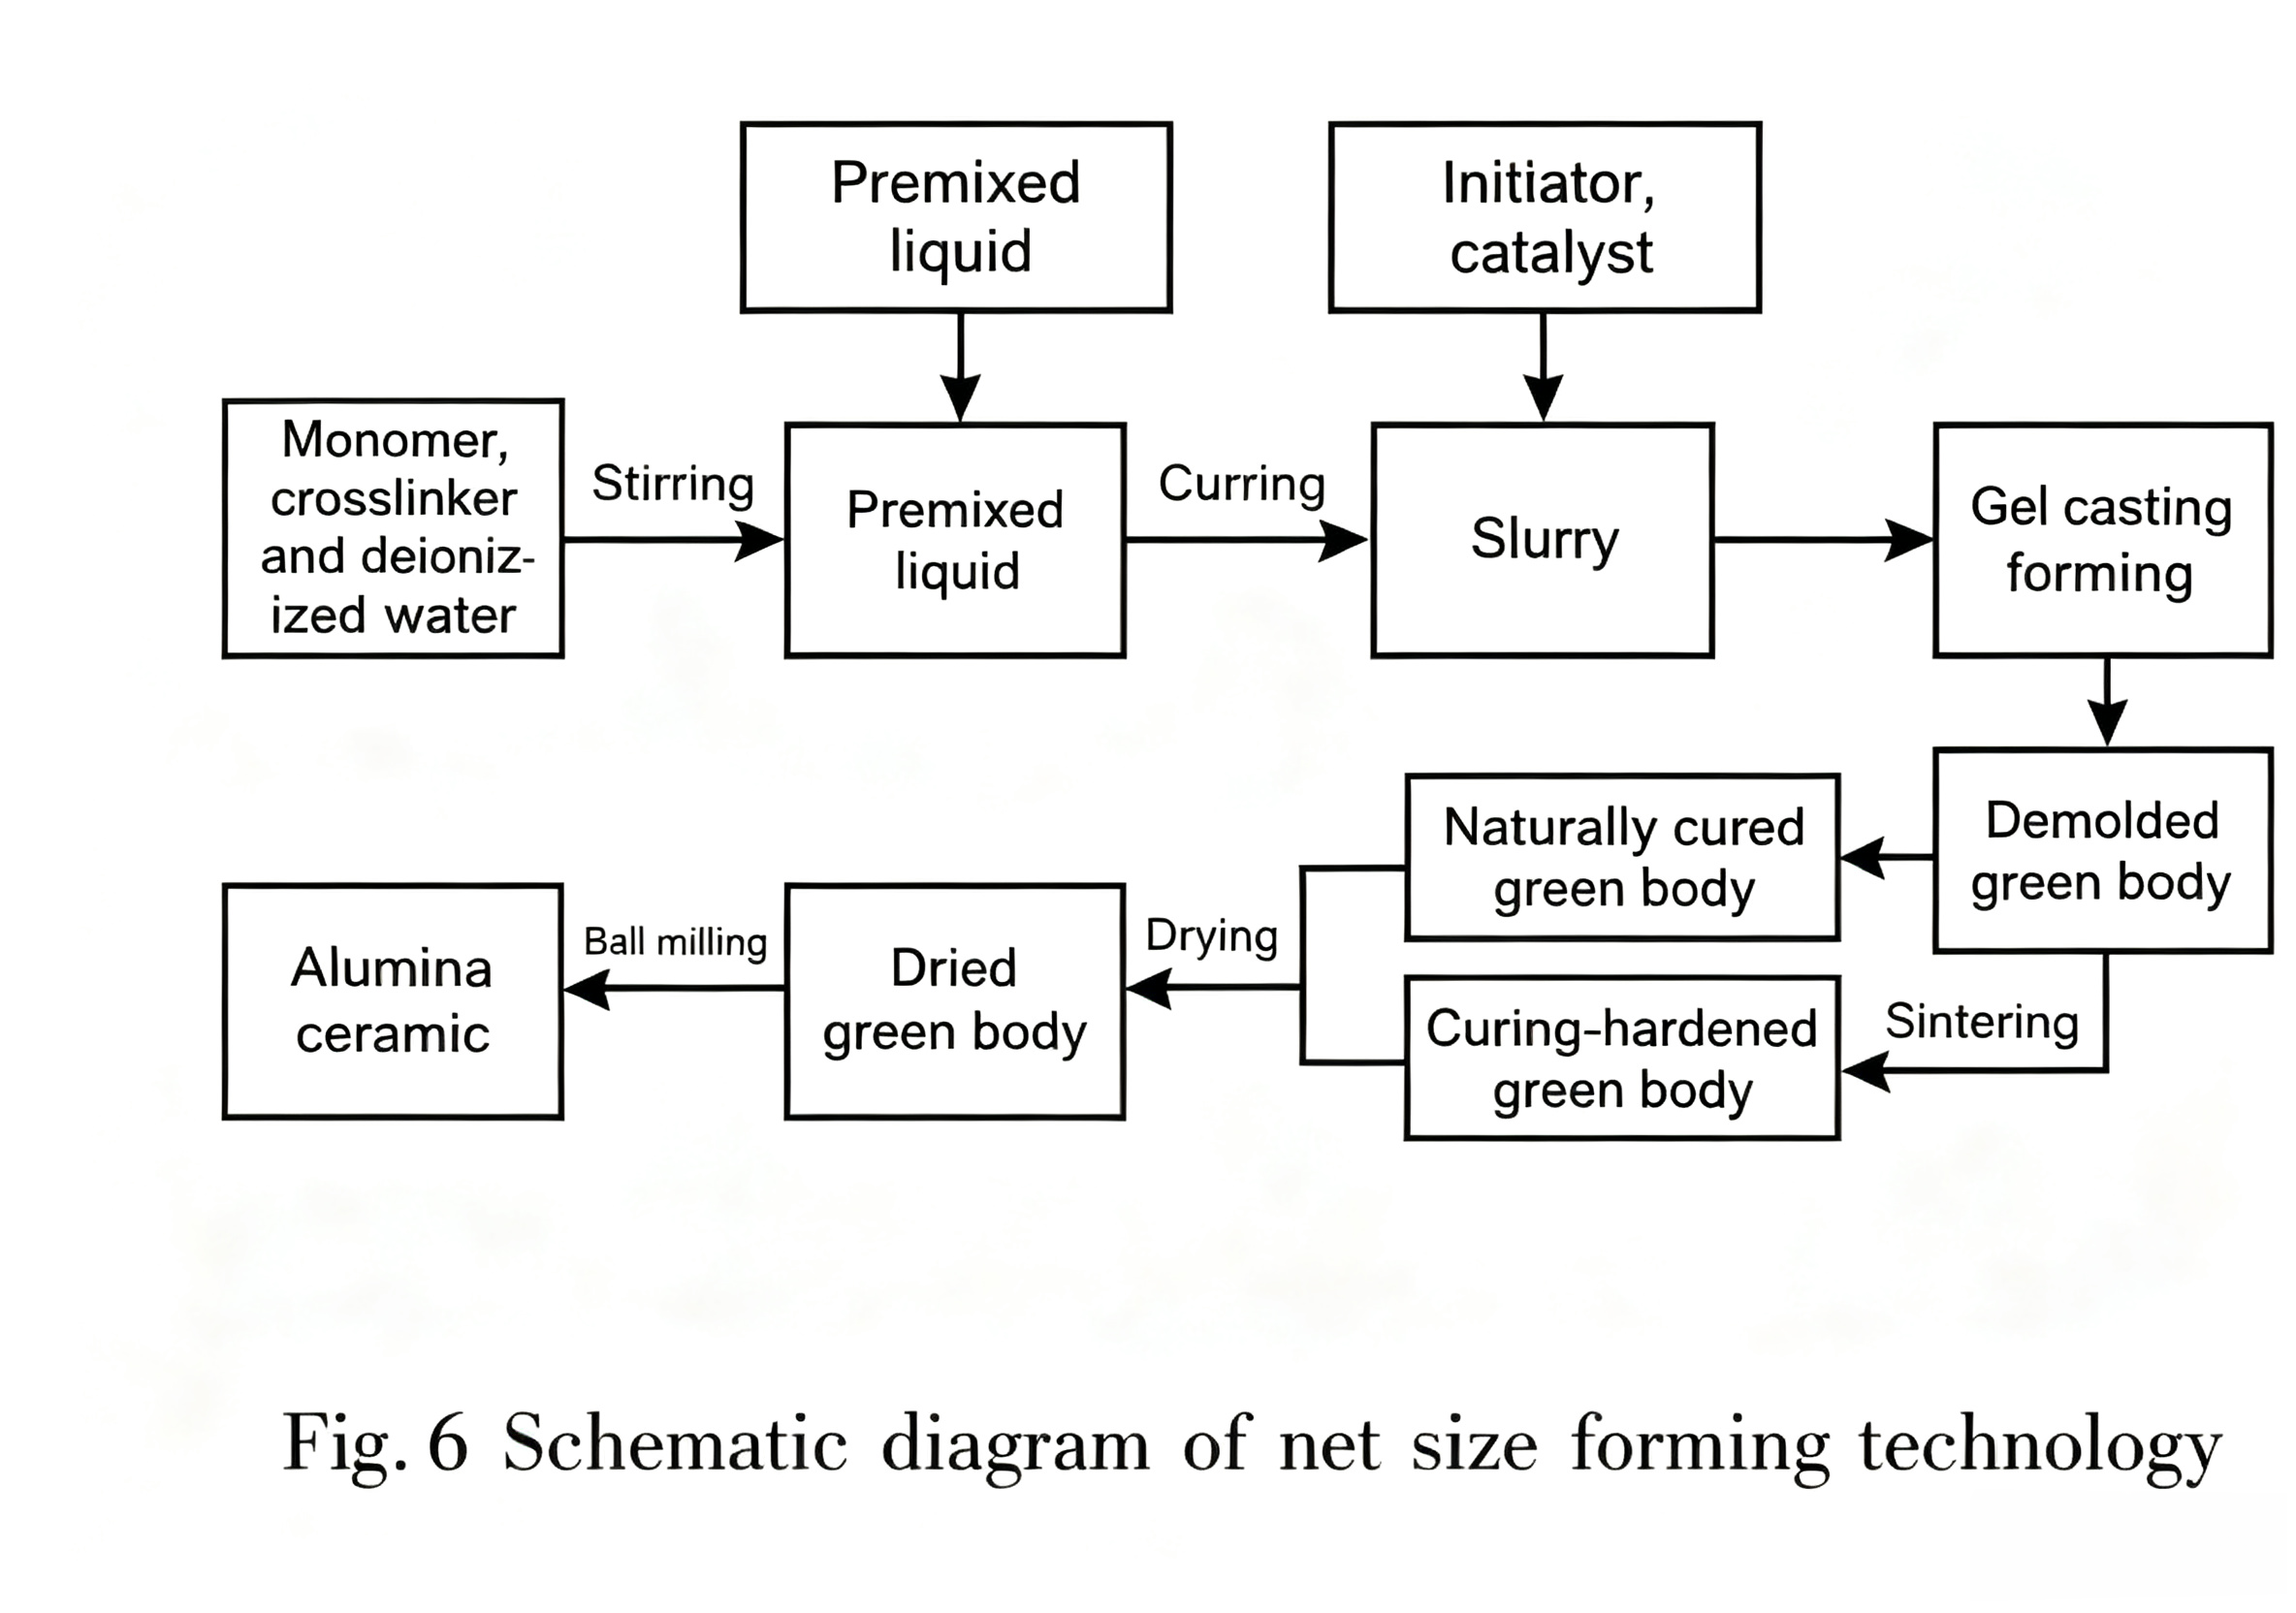
上記の表3に示すように、ネットサイズ成形技術を用いて製造された製品は、高い強度、良好な均一性、緻密な内部構造を有し、一定の外力に耐えることができます。また、高い効率性、比較的長い成形サイクル、高コストといった特長を持ち、極めて高い形状精度と機械的性能が求められる航空宇宙分野や電子機器分野における複雑な部品の製造に適しています。
4. 結論
防弾ヘルメットは、兵士の個人防護装備として、兵士を効果的に保護し、銃弾による負傷を軽減または防止することができます。そのため、防弾ヘルメットの繊維強化複合材料システム、布地構造の種類、および複合材料成形技術を徹底的に理解することは、新型防弾ヘルメットの研究にとって非常に重要です。本稿ではまず、極めて高い剛性、強度、およびエネルギー吸収率を持ち、通常の材料に比べて優れた防弾性能を提供する複合材料について紹介します。次に、さらに優れた防護性能とエネルギー吸収効率を実現する防弾布地構造について考察します。ヘルメットシェルの製造工程は防護性能に重要な役割を果たすため、防弾ヘルメット用の4つの複合材料成形技術をまとめます。
1) ハンドレイアップ成形では、機械的特性が不均一で、効率が低く、コストも低い製品が製造されるため、少量生産やカスタマイズ生産に適しています。
2) 樹脂トランスファー成形(RTM)は、優れた機械的特性、高い効率、適度な投資コストを備えた製品を製造し、大量生産とカスタマイズの両方のニーズに対応します。
3) 熱成形は、機械的特性に優れた製品を生み出すが、製造コストが高く、標準化された大量生産に適している。
4) ネットサイズ成形は、プリフォームの強度が高く、効率も高いが、製造コストも高くなるため、形状精度や機械的特性に極めて高い要求がある複雑な部品の製造に適しています。
複合材料製防弾ヘルメットの成形プロセスは比較的成熟しているものの、解決すべき課題は依然として多く残されています。国際環境の複雑化と情報技術の発展に伴い、次世代防弾ヘルメットの設計は、軽量性、多機能性、インテリジェント性、低コスト、そして持続可能な製造能力といった要件にますます傾倒していくでしょう。これにより、将来の戦争におけるヘルメットの保護性能、インテリジェンス、快適性、適応性、迅速な生産とカスタマイズといったニーズを満たし、戦場における兵士の戦闘能力を大幅に向上させることが期待されます。